


nježan
nježan
nježan
nježan
nježan
nježan
nježan
nježan
nježan
Oblikovanje pleksiglasa je toplinsko oblikovanje — a izbor materijala je na prvom mjestu
Pleksiglas, uobičajeni naziv za PMMA akrilne ploče, je termoplastika koja postaje savitljiva kada se zagrije i zadržava svoj novi oblik nakon hlađenja. To jedinstveno svojstvo čini ga jednim od materijala koji najviše opraštaju za projekte ručnog oblikovanja, od vjetrobranskih stakala motocikala i stalka za izložbe do prilagođenih difuzora rasvjete i štitnika za strojeve. Sam način kalupljenja nije kompliciran: zagrijte lim, oblikujte ga na kalupu, ostavite da se ohladi. Dio koji uzrokuje većinu kvarova je odabir pogrešnog materijala ili guranje temperature izvan sigurnog prozora. Dakle, prije nego što posegnete za toplinskim pištoljem, odlučite koju vrstu akrila zapravo trebate. Tipični dijelovi uključuju zaslone na prodajnom mjestu, štitnike od prskanja strojeva, poklopce za svjetiljke i zaštitne prozore — svi oblici koji počinju kao plosnate ploče i dobivaju svoju geometriju kroz toplinu.
Za bilo koji projekt oblikovanja, razlika između lijevanog i ekstrudiranog proizvoda važnija je od marke. Lijevani akril nudi malo bolju optičku jasnoću i kemijsku otpornost, ali ekstrudirani lim je obično konzistentnije debljine i ravnomjernije omekšava, što ga čini lakšim materijalom za savijanje i oblikovanje. Ako gradite jednokratnu zakrivljenu ploču ili prototip kućišta, počnite s prozirni ekstrudirani PMMA list optičke kvalitete ; daje vam stabilno ponašanje pri oblikovanju i čistu završnu površinu. Za dublju usporedbu dviju proizvodnih ruta, naš Vodič za PMMA materijale pokriva svojstva koja morate provjeriti prije naručivanja.
 PMMA prozirno ekstrudirano svjetlo visoke svjetline široke primjene optičkog razreda G Gentle is High-Brightness Optical-Grade PMMA prozirna ekstrudirana svjetlovodna ploča Dobavljači i proizvođači, veleprodaja... Pogledajte proizvod →
Rasponi temperatura koji su zapravo važni za akril
Akril se ne topi iznenada poput sladoleda; prolazi kroz fazu omekšavanja. Ispod otprilike 100 °C još uvijek je staklast i puknut će ili poludjeti ako ga gurnete u zavoj. Praktični prozor za oblikovanje nalazi se između 150 °C i 180 °C (oko 300 do 355 °F). Unutar tog raspona lim se može savijati, drapirati ili vakuumski oblikovati bez gubitka kvalitete površine. Iznad 190 °C pojavljuju se mjehurići i izbjeljivanje jer se materijal počinje razgrađivati. Različiti dobavljači navode malo različite brojke, ali princip je isti: oblikujte u sredini prozora i održavajte ravnomjernu toplinu.
Prozor za oblikovanje u praksi
Držite lim na ciljnoj temperaturi dovoljno dugo da toplina prodre u punu debljinu, zatim radite brzo dok je još savitljiv. Infracrveni termometar uklanja nagađanje: usmjerite ga prema površini lista i pričekajte dok očitanje ne sjedne unutar prozora za oblikovanje prije nego počnete savijati. Površina koja izgleda spremna nije isto što i zagrijana ploča, i tu većina pokušaja hobija pođe po zlu.
Zašto debljina mijenja matematiku
Gušći temeljac pohranjuje više topline i potrebno mu je više vremena da postigne temperaturu oblikovanja. List od 2 mm može biti spreman za nekoliko minuta, dok će listu od 6 mm trebati nekoliko minuta ravnomjernog zagrijavanja. Trljanje debelog lima proizvodi površinu koja je meka i jezgru koja je još uvijek kruta — rezultat je savijeni rub s pukotinama od naprezanja. Ista logika vrijedi i za grijače trake: povećavajte vrijeme zagrijavanja s debljinom i provjerite je li omekšana zona dovoljno široka za radijus savijanja koji vam je potreban.
| Stanje | Temperatura | Što se događa |
|---|---|---|
| Stakleni prijelaz | ~105 °C | Lim počinje omekšavati, ali se i dalje opire savijanju |
| Formiranje prozora | 150-180 °C | Idealan raspon za savijanje, drapiranje i vakuumsko oblikovanje |
| Pregrijavanje | Iznad 190 °C | Mjehurići, izbjeljivanje i trajno oštećenje površine |
Tri pouzdane metode za oblikovanje pleksiglasa
Odaberite metodu prema obliku koji vam je potreban, a ne prema onome što izgleda impresivno. Oštri kutovi zahtijevaju grijanje linije; glatke krivulje zahtijevaju grijanje cijele površine; duboki, ponovljivi dijelovi zahtijevaju vakuumsko oblikovanje.
Savijanje linija za oštre, čiste kutove
Trakasti grijač ili fokusirani toplinski pištolj zagrijava jednu usku traku lima. Nakon što traka omekša, presavijte plahtu pod željenim kutom i držite dok se ne ohladi. Budući da se akril lagano vraća nakon hlađenja, savijte ga za nekoliko stupnjeva; s praksom ćete naučiti koliko zahtijevaju debljina lima i širina grijača. Tehnika proizvodi oštre kutove od 90 stupnjeva bez zagrijavanja ostatka dijela, zbog čega ostaje standard za stalke za izložbe, pokrove za svjetla i vjetrobranska stakla motocikala.
Oblikovanje zastora za krivulje i kupole
Za zakrivljeni oblik, zagrijte cijeli lim u pećnici ili pod širokim infracrvenim izvorom, a zatim ga položite preko kalupa - drvene posude, kalupa za pjenu ili čak kuhinjske zdjele. Gravitacija i lagani pritisak obavljaju posao. Lim se hladi u konturi kalupa, a rubovi se čiste glodalicom. Za dublje krivulje, pustite da lim popusti pod vlastitom težinom prije kontakta; ako ga pritisnete dok je još previše hladan, stvaraju se tanke mrlje na uglovima.
Vakuumsko oblikovanje za složene, ponovljive dijelove
Vakuumsko oblikovanje povlači zagrijani list na detaljan kalup pomoću atmosferskog tlaka, reproducirajući rebra, udubljenja i teksturirane površine daleko bolje od ručnog oblikovanja. To je metoda koja stoji iza kućišta opreme, automobilskih komponenti i zaštitnih poklopaca — i tu proces prestaje biti hobi i počinje zahtijevati odgovarajući alat i kontrolu temperature. Jednom kada dođete do ove faze, tolerancija debljine materijala postaje kritična; naš vodič za plastične ploče za znakove i LED aplikacije objašnjava zašto se akril kontrolirane veličine ponaša daleko predvidljivije od ostataka iz obrtničkih trgovina.
| metoda | Najbolje za | Oprema | Tipičan rezultat |
|---|---|---|---|
| Savijanje linije | Oštri kutovi, kutije, vjetrobranska stakla | Trakasti grijač ili fokusirani toplinski pištolj | Oštre, ravne krivine |
| Oblikovanje zastora | Zakrivljene ploče, kupole, nadstrešnice | Pećnica ili infracrveni grijač plus kalup | Glatke složene krivulje |
| Vakuumsko oblikovanje | Duboki dijelovi, rebra, teksturirani detalji | Vakuumski kalup i kalup | Proizvodni dijelovi koji se mogu ponoviti |
Korak po korak: Prevucite pleksiglas ploču preko kalupa
Počnite s čistim, suhim limom i kalupom koji može izdržati temperaturu oblikovanja. Drvo i pjena za visoke temperature rade dobro; laminati i lakirane površine mogu se lijepiti. Uklonite obje zaštitne folije prije zagrijavanja.
- Izrežite akrilnu ploču grubo na željenu veličinu pilom ili CNC rezačem, ostavljajući malu marginu za obrezivanje.
- Zagrijte pećnicu na 160 °C (320 °F) i stavite lim na ravni pleh obložen papirom za odvajanje.
- Zagrijte sve dok lim ne popusti pod vlastitom težinom i postane fleksibilan kada se testira prstom u rukavici - obično nekoliko minuta za lim debljine 2-4 mm.
- Vrući lim podignite na kalup i pustite da se slegne preko konture, lagano pritiskajući od sredine prema van.
- Držite dio dok se ne ohladi ispod otprilike 60 °C; prebrzo hlađenje stvara unutarnji stres i kasnije pucanje.
- Odrežite rubove, a zatim izbrusite i polirajte liniju reza ako će rub biti vidljiv.
Dva praktična podsjetnika: nosite rukavice otporne na toplinu kad god rukujete vrućim akrilom i održavajte radno područje prozračenim. PMMA oslobađa male količine pare dok se zagrijava; pri tipičnim temperaturama za hobiste i kratkim vremenima izloženosti rizik je nizak, ali čist zrak je navika o kojoj se ne može raspravljati.
Pet pogrešaka koje uništavaju većinu poslova izrade akrilnih kalupa
Većina neispravnih dijelova kvari se na istih pet načina. Naučite ih prepoznati prije nego što protratite list.
- Pregrijavanje površine dok jezgra ostaje hladna. Vanjska strana mjehuri i pobijeli dok je unutrašnjost još kruta, stvarajući slab, napuknut zavoj.
- Forsiranje savijanja ispod temperature oblikovanja. Rezultat je luđenje od stresa — fine bijele pukotine koje se pojavljuju na liniji savijanja, ponekad samo nekoliko dana kasnije.
- Neravnomjerno zagrijavanje preko lista. Vruće točke uzrokuju iskrivljenje i krivulje koje se ne mogu ispraviti nakon što se materijal ohladi.
- Preskakanje zaštitne folije ili korištenje pogrešnog sredstva za odvajanje. Materijali kalupa i premazi mogu se vezati za vrući akril.
- Prebrzo hlađenje. Brzo hlađeni dijelovi izdržavaju veći unutarnji stres i skloni su pucanju tijekom rezanja ili bušenja.
Kad profesionalni proizvođač pobijedi radionicu
DIY oblikovanje ima smisla za prototip ili pojedinačni dio. Ali čim dio zatreba optičku izvedbu - ploču za usmjeravanje svjetla koja ravnomjerno raspoređuje svjetlost, difuzor s određenom maglicom ili stupanj otpornosti na plamen za komercijalnu opremu - zahtjevi se mijenjaju. List koji varira za nekoliko desetinki milimetra prihvatljiv je za stalak za zaslon i beskoristan za ploču s pozadinskim osvjetljenjem. Čak ni dobro opremljena radionica ne može kontrolirati konzistenciju lot-to-lot, indeks žutila ili ocjenu otpornosti na plamen. Akrili otporni na vatru, na primjer, moraju se ispitati i dokumentirati prema određenim klasifikacijama, a nedokumentirana zamjena smole može promijeniti način na koji se dio oblikuje, stari i gori.
U Suzhou Gentleu, iste linije za ekstruziju PMMA optičkog stupnja koje proizvode našu prozirnu foliju također opskrbljuju naše asortiman proizvoda za vakuumsko oblikovanje izgrađen za industrijske korisnike. Interno kontroliramo formulaciju, debljinu i kvalitetu površine, a proizvodnja se odvija prema ISO 9001 sustavu upravljanja kvalitetom. To znači da možemo isporučiti odgovarajuću vrstu akrila i oblikovati ga u poklopce, kućišta, difuzore i komponente za vođenje svjetlosti s dokumentiranim tolerancijama. Ako vaš projekt kreće u proizvodnju, procijenite opcije materijala i sposobnost oblikovanja prije nego što se posvetite ručnom procesu.
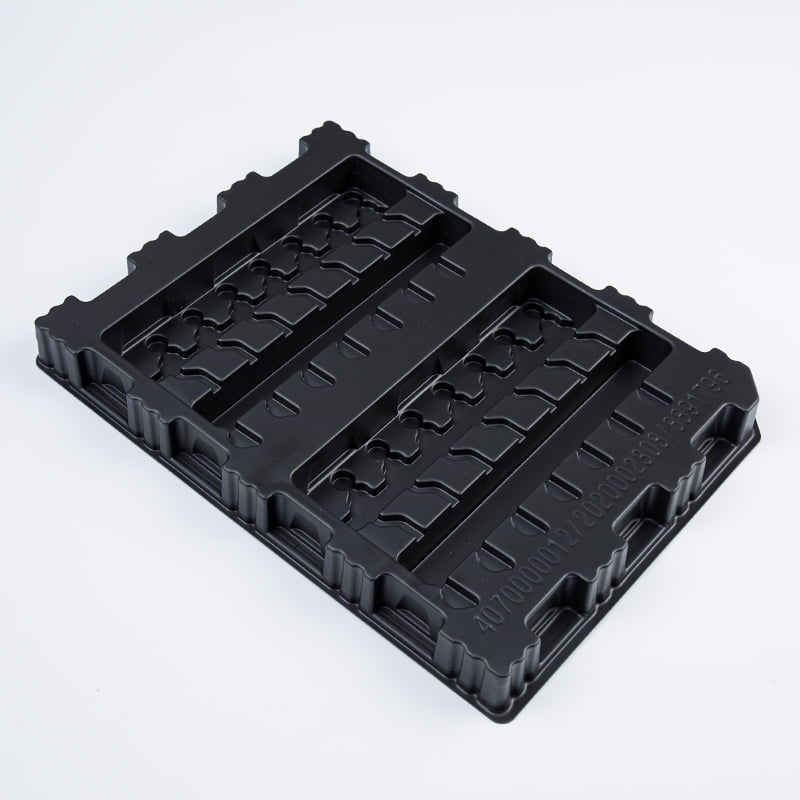 Dobavljači plastičnih ploča za vakuumsko oblikovanje, plastični proizvodi za vakuumsko oblikovanje po narudžbi Suzhou Gentle Photoelectric Technology Co., Ltd. podržava prilagođene plastične proizvode za vakuumsko oblikovanje, dobavljače plastičnih ploča za vakuumsko oblikovanje i... Pogledajte proizvod →
Oblikovanje pleksiglasa uistinu je pristupačno: kontrolirajte temperaturu, poštujte debljinu i odaberite materijal s dosljednim svojstvima. Ta tri faktora odvajaju čistu krivulju od napuknutog otpada s mjehurićima.


